Layoutdesign und Kollisionsvermeidung für lineare ATC-CNC-Fräser mit automatischer Beladung
2026-10-15
Bei der Investition in hocheffiziente CNC-Fräsmaschinen für Plattenmöbel, den Schrankbau und die Produktion von Beschilderungen entscheiden sich Fabrikbesitzer häufig zwischen linearen ATC-CNC-Fräsmaschinen und CNC-Fräsmaschinen mit automatischer Beladung. Während beide eine automatisierte Bearbeitung bieten, um die Arbeitskosten zu senken, unterscheiden sie sich erheblich in den Anforderungen an die Stellfläche, die Anordnung des Arbeitsbereichs, die Reichweite der beweglichen Achsen und mögliche Kollisionsgefahren. Eine ordnungsgemäße Layoutplanung und Kollisionskontrolle wirken sich direkt auf die Maschinenverfügbarkeit, die Bedienersicherheit und die Lebensdauer der Ausrüstung aus. In diesem Leitfaden werden Layout-Designprinzipien und Kollisionsvermeidungsstrategien für beide Maschinentypen erläutert.
1. Unterschied in der Kernstruktur
Linearer ATC-CNC-Fräser
Linear ATC verwendet ein lineares Werkzeugmagazin, das neben dem Portal montiert ist. Werkzeuge sind in einer geraden Linie angeordnet. Die Spindel verfährt entlang des Lineargestells, um Werkzeuge automatisch aufzunehmen und zu wechseln.
- Das Werkzeugmagazin bewegt sich zusammen mit der Spindel / die Spindel bewegt sich zum festen linearen Werkzeugregal
- Der Werkzeugwechsel erfolgt außerhalb des Werkstückschneidbereichs
- Hauptbewegliche Teile: Portal, Spindel, lineare Werkzeugbank
Automatisch ladender CNC-Fräser
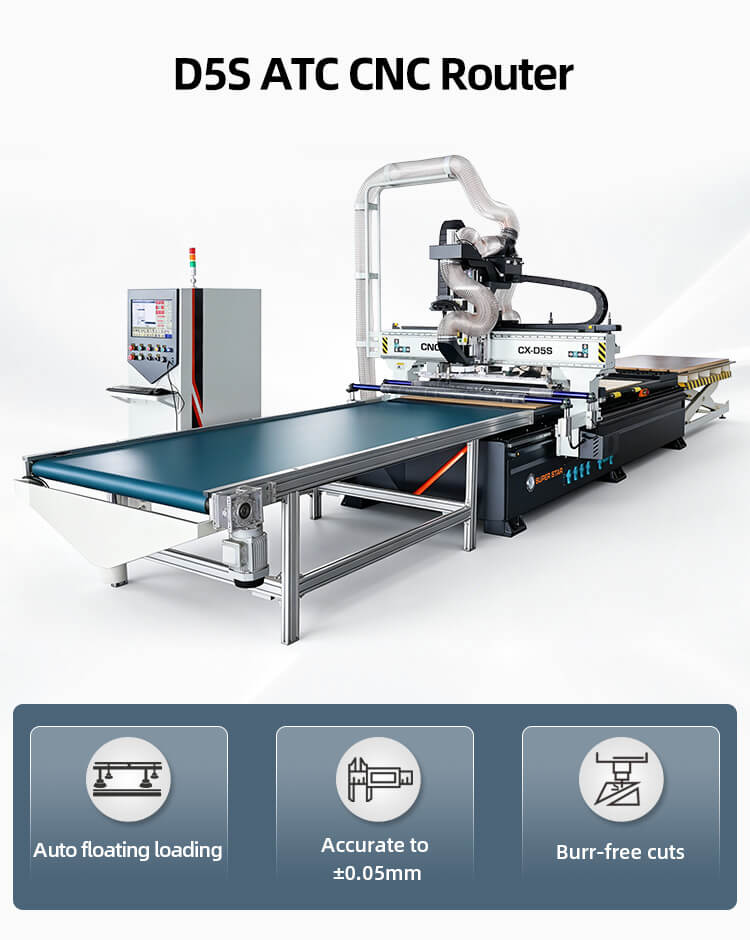
Die automatische Lade-CNC integriert eine automatische Lade- und Entladeplattform, ein Rollenvorschubsystem und einen Bearbeitungstisch. Es kann Rohplatten und Maschinenteile automatisch zuführen und fertige Platten ausschleusen, ohne dass eine manuelle Plattenhandhabung erforderlich ist. Viele Auto-Load-Modelle sind auch mit einer ATC-Spindel ausgestattet.
- Zweizonen-Design: Ladezone + Bearbeitungszone
- Zusätzliche bewegliche Komponenten: Vorschubrollen, Schubzylinder, Materialpositionierungsanschläge, Entladeband
- Größere Anzahl an Aktoren, mehr miteinander verknüpfte Bewegungen
2. Gestaltung des Werkstattlayouts
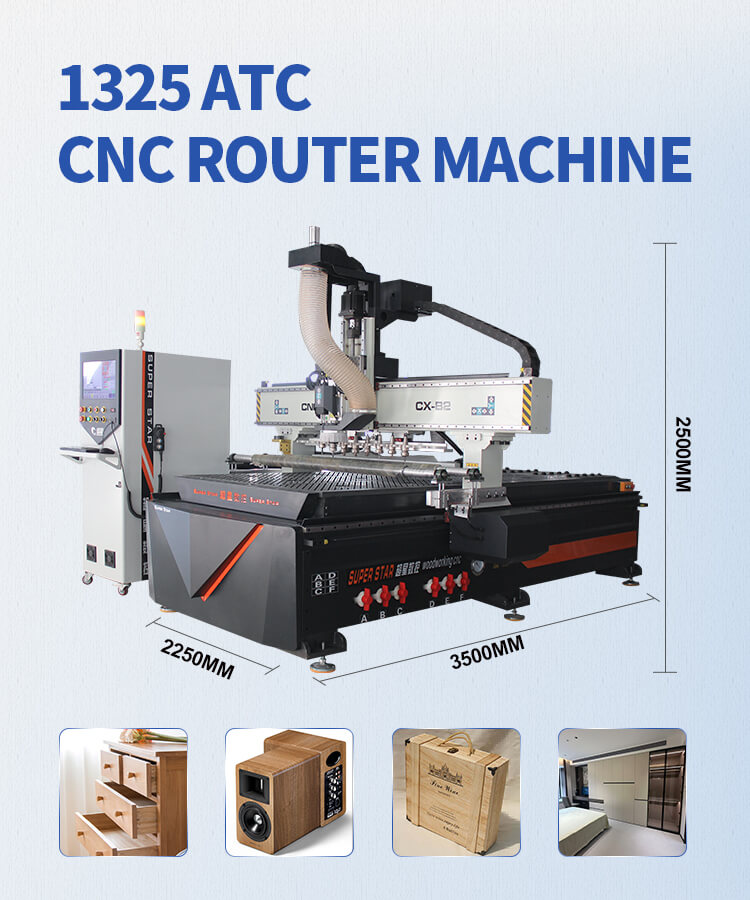
Lineares ATC-CNC-Fräser-Layout
1. Platzbedarf
Reservieren Sie auf einer Seite der Maschine zusätzlichen Platz für den Hub des linearen Werkzeugmagazins. Da sich die Werkzeugablage horizontal ausdehnt, ist entlang der X-Achsenseite ein Freiraum erforderlich.
- Vorne: Bedienerzugang, 800–1000 mm Gehweg
- Werkzeugmagazinseite: ≥600 mm Abstand, keine gestapelten Materialien oder Vorrichtungen
- Hinten: Kabelschleppkette und Platz im Schaltschrank, ≥500 mm
- Keine Hindernisse über dem gesamten Portalhubbereich
2. Layout-Tipps
- Stellen Sie die Maschine parallel zur Werkstattwand auf; Halten Sie das lineare Werkzeugmagazin in Richtung des offenen Gangs und nicht zur Wand.
- Reservieren Sie Platz für den Anschluss des Staubabscheiders auf der Seite gegenüber dem Werkzeugregal.
- Geeignet für kleine und mittlere Werkstätten mit begrenzter Stellfläche und Bearbeitung in einer Station.
Automatisches Laden des CNC-Fräser-Layouts
1. Platzbedarf
Modelle mit automatischer Beladung nehmen aufgrund der Frontlade- und Heckentladeplattformen eine längere Gesamtlänge ein.
- Zufuhrseite: Rohmaterial-Stapelbereich, ausreichend Platz für die Plattenzuführung
- Bearbeitungsbereich: Hauptarbeitstisch
- Ausgabeseite: Stapelbereich für fertige Produkte
- Beide Seiten benötigen Freiraum für Materialschubmechanismen
2. Layout-Tipps
- Am besten als gerade Produktionslinie anordnen: Rohmaterial → automatischer Ladetisch → Bearbeitungstisch → Entladen → Fertigwaren.
- Trennen Sie die Gehwege vom Materialtransportweg, um zu vermeiden, dass der Bediener den automatischen Materialtransportbereich überquert.
- Lassen Sie Platz für Zusatzgeräte: Staubabsaugung, Luftkompressor, Vakuumpumpe.
- Empfohlen für große Plattenmöbelfabriken mit kontinuierlicher Serienproduktion.
3. Mögliche Kollisionsrisiken
Lineare ATC-Kollisionspunkte
1. Kollision zwischen Spindel und linearem Werkzeugmagazin
Das häufigste Risiko: Eine falsche Einstellung der Werkzeugwechselkoordinaten führt dazu, dass die Spindel gegen Werkzeughalter stößt.
2. Spindelkollision mit Werkstück/Spannvorrichtungen
Falscher Z-Achsen-Nullpunkt, falsche CAM-Verschachtelungstiefe, übrig gebliebene Vorrichtungen auf dem Tisch.
3. Portalkollision mit Seitenbarrieren
Parameterfehler für Verfahrweg der X-Achse.
Automatisches Laden von CNC-Kollisionspunkten
Bei automatischen Lademaschinen besteht aufgrund der Mehrfachverbindung ein höheres Kollisionsrisiko:
1. Schubzylinder/Materialstopper kollidieren während der Bearbeitung mit der Spindel.
2. Vorschubrollen schieben die Platten, während die Spindel noch schneidet.
3. Das Werkstück verschiebt sich während des automatischen Vorschubs, die Spindel trifft auf eine falsch platzierte Platte.
4. Der Entlademechanismus behindert die Portalbewegung.
5. Materialstapelung blockiert den automatischen Zuführweg.
4. Lösungen zur Kollisionsvermeidung
Universelle Sicherheitseinstellungen
- Hardware-Endschalter + Software-Soft-Limits für X/Y/Z-Achsen einstellen.
- Führen Sie vor der formellen Produktion eine Simulation des Trockenluftschneidens ohne Material durch.
- Verwenden Sie Vakuumniederhalter, um die Platten fest zu fixieren und ein Verrutschen des Werkstücks zu verhindern.
- Werkzeuglängenversatz und Werkstückursprung regelmäßig kalibrieren.
- Halten Sie den Maschinentisch sauber; Entfernen Sie Reste, kaputte Werkzeuge und übrig gebliebene Vorrichtungen.
Für lineare ATC-CNC
1. Koordinaten der Werkzeugwechselzone sperren; Beschränken Sie den Bewegungsbereich der Spindel während des Werkzeugwechsels.
2. Stellen Sie eine sichere Höhe für die Spindel ein, wenn Sie zum linearen Werkzeugregal fahren.
3. Überprüfen Sie monatlich die Ausrichtung des Werkzeugmagazins. Stellen Sie sicher, dass jeder Werkzeughalter gesichert ist.
4. Programmsperre: Maschine kann nicht mit dem Schneiden beginnen, wenn der Werkzeugwechsel unvollständig ist.
Für automatisch ladende CNC
1. Bewegungsverriegelungslogik aktivieren: Vorschub-/Entladeaktionen sind deaktiviert, wenn sich die Spindel im Arbeitsbereich befindet.
2. Installieren Sie fotoelektrische Sensoren in der Ladezone, um falsch platzierte oder übergroße Platten zu erkennen.
3. Fügen Sie physische Sicherheitszäune um die Seiten der automatischen Zuführung/Entladung hinzu.
4. Separate G-Code-Programme: Ladezyklus, Bearbeitungszyklus und Entladezyklus mit Sicherheitsauslösebedingungen.
5. Weisen Sie die Bediener an, während des Maschinenbetriebs keine Gegenstände auf die Lade-/Entladeplattform zu legen.
5. Schnelle Vergleichstabelle
|
|
Linearer ATC-CNC-Fräser |
Automatisch ladender CNC-Fräser |
|
Layout-Footprint |
Mittelgroß, zusätzlicher Platzbedarf für lineares Werkzeugregal |
Großer, vollständiger Linienraum für Ein- und Auslauf |
|
Arbeitsplatz |
Einzelstation |
Doppelstation (Beladung + Bearbeitung) |
|
Hauptkollisionsrisiko |
Spindel zum linearen Werkzeugmagazin |
Materialschieber und Spindelstörungen |
|
Produktionsmodus |
Intermittierende Produktion |
Kontinuierliche automatische Chargenproduktion |
|
Am besten für |
Kundenspezifisches Schild, Kleinserienmöbel |
Massenfertigung von Plattenmöbeln |
6. Fazit
Lineare ATC-CNC-Fräsmaschinenzeichnen sich durch eine kompakte Bauweise aus, wobei sich die Kollisionsgefahr hauptsächlich auf das lineare Werkzeugwechselsystem konzentriert. Es ist einfacher zu installieren und eignet sich für Fabriken mit begrenztem Werkstattraum. Automatisch beladende CNC-Fräsmaschinen verbessern die Automatisierung und den Durchsatz, erfordern jedoch eine sorgfältige Gestaltung des Gesamtlinienlayouts und einen Multi-Motion-Verriegelungsschutz, um Kollisionen zwischen Materialhandhabungskomponenten und der Spindel zu vermeiden.
Wählen Sie Ihre Maschine nach Werkstattgröße, Chargenvolumen und verfügbarer Arbeitskraft aus. Die richtige Layoutplanung und Konfiguration der Sicherheitsparameter sind die kostengünstigsten Möglichkeiten, Unfallunfälle zu reduzieren und die Lebensdauer von CNC-Maschinen zu verlängern.


